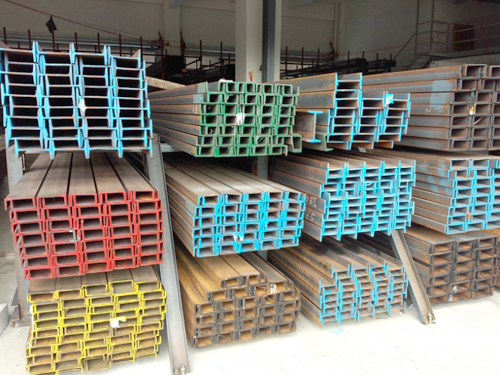
工字钢是截面呈“工”字形的长条型钢,也叫钢梁,主要用来承受腹板平面内的弯力,普通工字钢翼缘内侧有斜度,轻型工字钢更轻,宽翼缘工字钢也称 H 型钢、翼缘较宽且内侧基本无斜度。那么,下面
方通批发小编讲一下关于工字钢焊接过程中注意的细节:
一、焊前准备
1. **下料与坡口**
- 火焰 / 等离子切割后,切口氧化皮、熔渣、毛刺必须打磨干净;割口有裂纹、缺口要打磨消除,不能直接焊。
- 对接受力接头:翼缘、腹板都开坡口(V 型 / 单边 V),厚板留钝边 + 间隙;**不要不开坡口直接堆焊,根部熔不透,受力断在焊缝根部**。
- 严禁带油污、铁锈、油漆、水、潮气焊接;潮湿环境预热,Q355 厚板≥16mm 建议预热 80~120℃。
2. **装配定位**
- 对接对齐:**腹板对腹板、翼缘对翼缘**,错边量严控:翼缘错边≤板厚 10% 且≤2mm;腹板同理。
- 定位焊:短、粗、牢,长度 30~50mm,对称点焊;定位焊焊条和正式焊接同材质,有裂纹直接磨掉重焊。
- 长梁对接一定要**加支撑、反变形**:提前往反方向预拱,抵消焊后收缩下挠;不加反变形焊完大概率往下弯。
- 搭接、牛腿连接:优先用**牛腿托住工字钢翼缘**,不要只把腹板搭上去单点焊接,腹板焊缝抗剪很差。
3. **材料匹配**
- Q235B:E43 系列焊条 / ER50-6 焊丝
- Q355B:E50 系列焊条 / ER50-6 焊丝
- 不同材质不要随意混焊;镀锌工字钢要把焊接区域锌层打磨干净,不然气孔超多。
二、焊接过程工艺(防变形核心)
1. **顺序原则:对称、分段、跳焊**
✅ 对接工字梁标准顺序:
先焊腹板一侧 → 翻面焊腹板另一侧 → 再焊下翼缘 → zui后上翼缘;或者两名焊工**对称同步焊两翼缘**,抵消收缩。
❌ 禁止:一边从头一次性焊到尾,单侧持续加热,梁直接扭曲、侧弯。
2. **电流、层间温度控制**
- 薄料(6mm 以内)小电流、快焊,避免烧穿;厚板多层多道焊,**每一道焊渣清干净再焊下一道**。
- 层间温度不要过高,Q355 一般控制≤250℃;不要连续猛焊,必要时间歇冷却(禁止水冷急冷,容易冷裂)。
3. **翼缘斜度带来的坑(工字钢特有!)**
翼缘内侧带斜度,贴连接板的时候,接触面是斜的:
- 盖板 / 连接板要适配斜面,要么打磨连接板、要么加斜垫板;
- 不要强行把平板硬压贴斜翼缘,会出现缝隙、虚焊,看起来焊上了,里面是空的。
4. **加劲板焊接**
集中受力位置(支座、牛腿、荷载点)必须焊加劲板;加劲板和腹板、翼缘交接位置,**转角处留 5~10mm 缺口(避角)**,不要焊缝交叉汇聚在一点,应力集中极易开裂。
三、焊缝形式与受力禁忌
1. 受弯主梁对接:**翼缘焊缝是主受力焊缝,比腹板更重要**,不能随便减小焊脚。
2. 不要把焊缝堆得过高:焊脚过大,热输入大,变形更大,还浪费焊材;按图纸焊脚尺寸执行。
3. 避免**断续焊用在主要受力接头**;断续焊只适合次要、非受力的固定。
4. 引弧、收弧:必须在焊缝区域内起弧收弧,或者用引弧板;**不要在工字钢母材非焊接位置随便打火**,弧坑缺口属于应力源,容易开裂。对接长接头建议装引弧板、引出板,焊后割除打磨。
四、焊后处理、校正、探伤
1. 焊完先敲除焊渣,目视检查:气孔、夹渣、裂纹、未熔合、咬边。咬边是高危缺陷,受力梁咬边深度>0.5mm 必须打磨补焊。
2. 变形校正:
- 轻微弯曲:火焰校正(点状 / 线状加热,低温慢调,禁止猛烧);
- 扭曲变形难修,优先焊前反变形预防,不要指望焊后硬校正。
3. 防腐:焊缝位置打磨平整,除锈等级达标再上底漆;焊缝死角容易生锈。
4. 重要承重梁(行车梁、阁楼主梁):关键对接焊缝做 UT 超声波探伤;普通平台可目视 + 磁粉抽查。
五、安全 + 结构红线(非常关键)
1. 工字钢**严禁平放焊接承重**,受力方向必须腹板竖直;
2. 高空焊接工字梁:先做好临时支撑,不能焊完再支撑;
3. 不要在工字钢翼缘上随意开孔、焊吊耳,开孔会削弱截面,开孔位置要避开跨中高弯矩区;吊耳焊接要加加劲板;
4. 低温环境(冬天)焊接 Q355,一定要预热,防止冷裂纹;
5. 高强螺栓和焊接混用节点:先焊后栓或者先栓后焊要按设计,焊后高温会影响高强螺栓预紧力。
六、常见缺陷快速排查
- 大量气孔:有油、锈、水、锌层没磨干净、保护气不足(二保焊)
- 根部未熔:坡口太小、间隙不够、电流偏小、焊速太快
- 焊后侧弯、扭曲:焊接顺序不对、单侧受热、没有反变形
- 转角开裂:焊缝十字交汇、没有避角、应力集中