不锈钢方通其实就是方形的不锈钢管材,主要用来做装饰吊顶、护栏扶手或者机械支架,常见材质有 201、304 和 316,规格按“边长×边长×壁厚”来标注。那么,下面
方通批发小编介绍一下使用不锈钢方通工作中注意的细节:
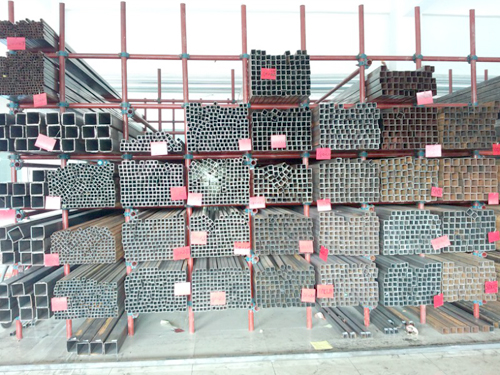
一、来料、存放、搬运(防生锈、防划伤)
1. 分开存放,不能和碳钢、铁件直接堆一起,铁离子附着会后期生锈;垫木方、橡胶垫,不要直接放铁架上
2. 贴膜料避免阳光暴晒,膜老化后会留胶、腐蚀表面;拆膜后尽快加工,完工后及时清洁
3. 手上汗水含氯离子,不要裸手长时间摸加工面;标记用记号笔,不要用铁粉、钢冲大力敲表面
4. 201 耐蚀差,潮湿、盐雾环境尽量不用;304 适合常规,海边 / 化工氯离子环境优先 316
二、切割下料(防硬化、毛刺、过热变色)
1. 刀具:硬质合金锯片、细齿带锯;砂轮片优先氧化铝,禁止用普通碳钢切割片;激光切割优先,热影响区小
2. 不锈钢极易加工硬化,不要低速磨蹭、不要在一处反复摩擦,匀速进给,配不锈钢切削油(禁用含氯冷却液)
3. 薄壁方通(≤1.5mm)放慢速度,防止压塌、切口变形;切完必须去毛刺、倒角,毛刺藏污物,容易点蚀,也容易割手
4. 切口氧化皮、铁屑一定要清理干净,再进入下道工序
三、钻孔、攻牙(容易卡死、烧钻头)
1. 钻头选钴钻 / 涂层高速钢,钻头必须锋利;钝钻头只会挤压材料,快速硬化、断钻咀
2. 低转速、持续压力、不间断切削油,不要钻一下停一下;大孔分多次扩孔,不要一次钻到位
3. 孔口、孔底完工后倒角去毛刺;孔内铁屑、切削油清理干净,残留会慢慢腐蚀
4. 装夹:薄壁方通夹力不能过大,容易夹扁变形,加铜皮保护接触面
四、折弯、冲型(防开裂)
1. zui小折弯 R≥1 倍壁厚,R 太小外角直接开裂;厚料、多次折弯建议中间退火消应力
2. 模具抛光、间隙合适,润滑到位;折弯后回弹比碳钢明显,提前预留回弹量
3. 焊后再折弯风险高,焊缝位置容易开裂,尽量先折弯再焊接
五、焊接(重中之重,防变形、发黑、晶间腐蚀)
1. 焊材匹配:304 用 ER308L,316 用 ER316L;优先氩弧焊 TIG 焊薄壁方通,MIG 适合厚料、量产
2. 焊前清理:焊缝两侧各 20–50mm,除油、除膜、打磨出金属光泽,油污水汽直接出气孔、发黑;用丙酮 / 无水乙醇清洁,不能用碳钢钢丝刷,只用不锈钢丝刷
3. 氩气纯度≥99.99%;提前送气、滞后停气,薄壁方通内角、封闭框建议背面充氩保护,防止背面氧化发黑;气流量 8–15L/min
4. 控制热输入:小电流、快焊、间断跳焊、对称焊接,长框架分段焊,减少变形;层间温度控制<150℃,避免敏化产生晶间腐蚀(焊后容易沿焊缝生锈)
5. 薄壁方通很容易烧穿,缝隙尽量小;缝隙大再填丝;不要长时间在一点停留
6. 焊后处理:去除氧化色(酸洗钝化膏 / 钝化处理),恢复钝化膜;只打磨不钝化,焊缝耐腐能力会下降;打磨顺着拉丝纹路,不要乱磨花面
六、打磨、抛光、表面处理
1. 打磨顺序从粗到细,不要长时间定点打磨,局部高温会破坏钝化膜,后期发黄生锈
2. 抛光轮、砂带单独一套,不要和碳钢共用,交叉污染是不锈钢生锈头号原因
3. 拉丝件统一走向,焊缝区域打磨后要和原纹理一致,不然色差明显
七、装配、成品使用保养
1. 紧固件:不锈钢配不锈钢螺丝,避免异种金属电偶腐蚀;垫片选四氟、橡胶,不要普通碳钢垫片
2. 缝隙、积水位置(机架底部、拼接死角)尽量打耐候胶密封,避免积水积盐
3. 清洁:用中性清洁剂、清水;禁止盐酸、漂白水、84 消毒液,氯离子直接造成点蚀;海边使用定期清水冲洗盐分
4. 应力:焊接后残余应力大,有腐蚀工况的工件,必要时做去应力退火
八、安全细节
- 打磨、切割、焊接戴好护目镜、防尘口罩、焊工面罩;不锈钢粉尘、焊接烟气有危害,保持通风
- 切削油、钝化膏属于化学品,做好防护,避免皮肤长期接触