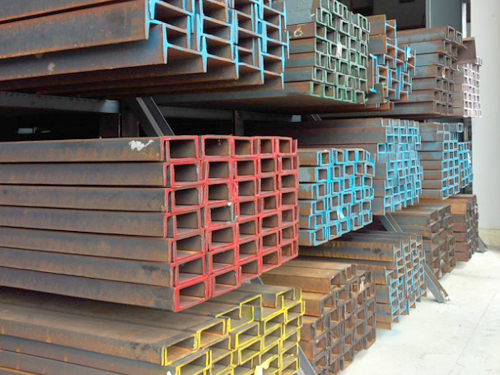
槽钢是不对称 C 型截面,剪切容易出现:扭、翘、开口变形、腹板翻边、端面不垂直,和平板剪切差别很大。接下来,
广东钢材批发小编介绍一下关于槽钢剪切过程中注意的事项:
一、工装与机型前提
1. **必须用槽钢专用成型刀模**,不能直接用平板刀剪槽钢;刀模要匹配槽钢型号(10#、12#、14a 不能混用),错刀会压塌翼缘、崩刃、机器过载
2. 核对设备吨位:Q235 好剪;**Q355 强度高,要降档使用,严禁超铭牌规格硬剪**;淬火料、硬料禁止剪切抖音百科
3. 刀口保持锋利,刃口圆角、崩口后剪切是挤压撕裂,毛刺巨大、槽钢扭变严重,还会残留很大内应力,后续焊接变形失控
二、装夹定位(关键一步)
1. 槽钢**摆正、贴紧定位靠模,压紧可靠**,不能悬空、单边受力;截面要垂直于剪切刃,歪一点切口就斜、长短脚
2. 放置方向:一般**开口朝向刀模限位方向**,保证两翼缘同步受力;不要只压住单边翼缘,否则剪切时扭转
3. 长料一定要加托架支撑,防止自重下垂把槽钢拉偏;短料(小于 100mm)禁止手直接送料,用夹具,防止料弹出伤人
4. 同时间只剪切一根,**禁止叠剪**;联合冲剪机不能冲孔、剪切两个工位同时动作抖音百科
三、工艺、质量控制要点(机架后续要打孔、拼接、上不锈钢螺丝)
1. 首件必检:剪完di一件量长度、端面垂直度、检查翼缘有没有被挤张开、扭曲;合格再批量下料
- 端面垂直度:一般要求≤2mm,机架拼接要求高的控制≤1mm
- 验收:翼缘不得明显外翻、内扣;腹板无凹陷压痕;毛刺高度控制≤0.5mm,装配面毛刺必须打磨
2. 剪切间隙调好:间隙过大→大毛刺、卷边;间隙过小→刀口啃料、发热、崩刀、设备冲击大
3. 低温环境限制:Q235 低于 - 20℃、Q355 低于 - 15℃不建议剪切,钢材变脆,切口容易崩裂、掉渣
4. 剪切后的槽钢内部有残余应力!批量下料后,存放会慢慢发生侧弯、扭弯;大批量机架,优先放一段时间再焊接、打孔
5. 预留余量:如果剪完端面还要打磨、刨平,长度方向预留 0.5~1mm 加工余量
四、常见缺陷与原因
- ✘ 槽钢扭麻花:装夹没贴靠、刀模不对、刀口钝、单边受力
- ✘ 翼缘张开 / 压扁:不是专用槽钢刀、定位不对、压力过大
- ✘ 切口斜、长短不一:定位靠模松动、料没顶紧、托架下沉
- ✘ 毛刺很大、撕裂状:刀口钝、间隙不对、Q355 材料超载剪切
- ✘ 剪完以后慢慢弯曲:型材原始应力 + 剪切应力叠加
五、安全操作
1. 手、身体远离刀口区域,剪切过程禁止伸手去量尺寸、清理铁屑;停机清理
2. 脚踏开关、急停完好;多人配合一人统一指挥
3. 换刀、检修必须断电,油缸下方垫安全垫块,禁止在液压保压状态伸手调模
4. 剪切时槽钢尾部会弹动,侧面不要站人
六、后续配套
剪切好的料:
- 毛刺、卷边打磨干净,不然螺栓垫片贴合不好,拧紧后受力偏载
- 要喷漆的位置,剪切撕裂处容易藏锈,打磨 + 除锈到位
- 剪切变形超差的,不要强行校直后直接当承重主梁使用,应力集中,受力后继续变形
补充对比:冲剪机冷剪适合常规机架下料;精度要求很高、45° 斜口、异形切口,优先锯切 / 等离子,冲剪机斜口剪切变形很难控制。